

Przędzenie tekstyliów: jak wybór wiórów i przędzy Nylon 6 kształtuje jakość wyjściową
Teksturownia, która nagle produkuje sześć procent odpadów zamiast dwóch i pół, rzadko znajduje odpowiedź na maszynie. Zwykle ma to związek z decyzją dotyczącą surowca podjętą kilka tygodni wcześniej: partia wiórów o szerszym oknie lepkości względnej niż uzgodniono, opakowanie POY z nierównym poborem oleju lub partia FDY, której wydłużenie zmienia się z jednego kartonu do drugiego. Przędzenie tekstyliów to łańcuch konwersji, a każdy krok dziedziczy tolerancje kroku poprzedzającego.
To dziedzictwo sprawia, że temat jest trudniejszy, niż się wydaje. Dostawcy chipów podają wartości średnie, przędzalnie podają okna procesowe, a tkacze wady tkanin, a te trzy liczby rzadko są łączone w tym samym dokumencie. Poniższe sekcje łączą je, od chipów polimerowych nylonu 6 poprzez POY, HOY, FDY, DTY i przędzę napowietrzoną, dzięki czemu kupujący lub inżynier procesu może nazwać zmienną, która faktycznie ma znaczenie, przed podpisaniem kolejnego zamówienia.
Co przędzenie tekstyliów obejmuje w łańcuchu dostaw nylonu 6
Przędzenie tekstyliów to etap konwersji, który przekształca surowiec polimerowy w użyteczną przędzę, a w przypadku nylonowego łańcucha 6 składają się z czterech połączonych procesów, a nie jednego: przędzenia ze stopu, ciągnienia, teksturowania i pokrywania.
Definicja robocza Przędzenie tekstyliów w kontekście nylonu oznacza sekwencję przędzenia ze stopu i dalszych procesów przędzy, które przekształcają wióry nylonu 6 w przędze POY, HOY, FDY, DTY i ACY, z których każdy ma na celu inną dalszą operację tekstylną.
Każdy etap istnieje, ponieważ poprzedni pozostawia żarnik w stanie, który można przechowywać, ale jeszcze nie wykorzystać. Częściowo zorientowana przędza jest celowo niedociągnięta, aby można ją było później wyciągnąć i teksturować. W pełni rozciągnięta przędza jest wykańczana na przędzarce. Teksturowane i pokryte przędzą dodają objętości, rozciągliwości lub wyczucia dłoni. Pomijanie lub powielanie etapu zmienia ekonomikę całego łańcucha, dlatego dwóch dostawców może oferować ten sam denier po bardzo różnych cenach.
- Przędzenie ze stopu: wióry są suszone, topione, filtrowane i wytłaczane w celu uzyskania włókien, które są hartowane i nawijane.
- Rysunek: włókna rozciąga się w celu zorientowania łańcuchów polimeru oraz ustawienia wytrzymałości na rozciąganie i wydłużenia.
- Teksturowanie: dodaje się karbowanie, luzowanie i rozciąganie, zwykle poprzez teksturowanie fałszywego skrętu w tej samej roślinie.
- Pokrycie: rdzeń elastomerowy owinięty nylonem w celu wytworzenia przędzy napowietrzonej do tkanin rozciągliwych.
Praktyczną konsekwencją dla kupujących jest to, że jedna specyfikacja przędzy może opisywać dwa różne produkty handlowe, w zależności od tego, które etapy dostawca przeprowadza na miejscu. Producent prowadzący polimeryzację i przędzenie w tym samym zakładzie, np Nowy materiał Zhejiang Fangyuan , faktycznie oferuje Ci opcję samodzielnego pominięcia etapu losowania, a koszt tej opcji odzwierciedla się w wydajności, a nie w cenie za kilogram.
Stopień wióra wyznacza pułap dla każdego wyniku końcowego
Klasa wiórów jest najtrudniejszym ograniczeniem w łańcuchu, ponieważ lepkość względna, połysk i pakiet dodatków są ustalane podczas polimeryzacji i nie można ich później skorygować poprzez przędzenie lub teksturowanie.
Gatunek włókna, gatunek folii i nylon klasy inżynieryjnej 6 nie są zamienne. Różnią się rozkładem masy cząsteczkowej, zawartością dodatków i poziomem kontroli zanieczyszczeń stosowanym podczas polimeryzacji, a każdy z nich jest dostosowany do innego procesu formowania. Przedsiębiorca, który akceptuje chipy klasy inżynieryjnej, ponieważ były oferowane ze zniżką, zobaczy wynik w ciągu jednej zmiany: wzrasta ciśnienie w filtrze, zwiększają się pęknięcia włókien i spada ciągliwość.
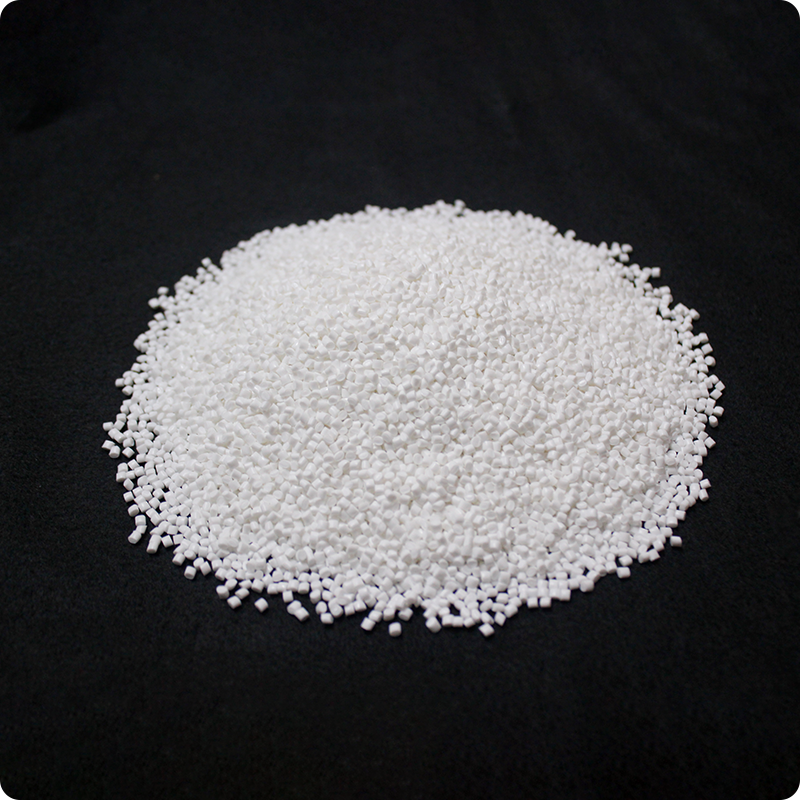 Chipy nylonowe 6 do zastosowań w włóknach, foliach i inżynierii Zobacz masowe gatunki nylonu 6 do przędzenia, dwuosiowo zorientowanej folii nylonowej i mieszania, z kontrolą RV i zintegrowaną walidacją polimeru do przędzy. Zobacz produkt →
| Ocena | Zoptymalizowany dla | Miejsce przeznaczenia tekstyliów | Wzór awarii, jeśli został zastąpiony |
| Klasa włókna | Przędzenie drobnego włókna ze stopu | POY, HOY, FDY, DTY, ACY | Sprawa referencyjna, brak kary za zmianę |
| Stopień filmowy | Wytłaczanie folii metodą odlewania i rozdmuchiwania | Brak w przędzy tekstylnej | Żele, blokada filtracji, przerwy w pobieraniu |
| Stopień inżynierski | Formowanie wtryskowe części | Brak w przędzy tekstylnej | Niska ciągliwość, kruche włókno, duże odpady |
Połysk ma większe znaczenie, niż się wydaje. Zawartość dwutlenku tytanu zmienia właściwości cierne włókna, więc młyn, który w jednym tygodniu wytwarza przędzę jasną, a w następnym całkowicie matową, zobaczy różne profile naprężenia na tej samej maszynie przy tych samych ustawieniach. Pozyskiwanie wszystkich trzech połysków z jednego źródła polimeryzacji eliminuje zmienną, która w przeciwnym razie byłaby niewidoczna w gotowej tkaninie.
Mapowanie typów przędzy na etap konwersji, który je wytwarza
Każda nazwa przędzy nylonowej opisuje etap konwersji, który ukończyła, a nie poziom jakości, dlatego zarówno tańszy POY, jak i droższy HOY mogą być właściwym zakupem dla tej samej tkalni.
Wybór pomiędzy nylonowe HOY i POY sprowadza się zwykle do jednego pytania: czy huta chce posiadać etap ciągnienia? Te dwa produkty są podobne pod względem chemicznym i bardzo różne pod względem handlowym.
POY: elastyczny produkt pośredni
POY jest nawijany z prędkością około 3000 do 4000 metrów na minutę, czyli wystarczająco szybko, aby częściowo zorientować polimer, ale nie na tyle, aby go wykończyć. Współczynnik rozciągania resztkowego jest wysoki, zazwyczaj 1,4 i więcej, i właśnie dlatego kupuje go fabryka teksturująca lub wypaczająca: pozostała orientacja to praca, którą nadal możesz wykonać samodzielnie, a dzięki temu przędza jest tańsza na kilogram. Kompromisem jest krótszy okres przydatności do spożycia i większa wrażliwość na temperaturę przechowywania.
HOY: końcowy skrót
HOY jest przędzony z większą prędkością i czasami z etapem ciągnienia w linii, więc włókno dociera do celu z już wbudowaną większością swojej orientacji. Współczynnik naciągu resztkowego jest niski, często bliski 1,2, a przędza jest wystarczająco stabilna, aby można ją było bezpośrednio tkać lub dziać. Płacisz więcej za kilogram i rezygnujesz z elastyczności, ale usuwasz także etap procesu, związaną z nim pracę, koszty energii i ryzyko uszkodzenia z własnej instalacji.
Arkusz specyfikacji przędzy informuje, co dostawca może zmierzyć. Okno procesu informuje, co może tolerować Twoja linia. Wydajność jest tracona w przerwie między nimi.
Poza tymi dwoma, FDY przybywa w pełni rozciągnięty i gotowy do bezpośredniego wypaczenia. DTY dodaje karbowania i objętości poprzez teksturowanie fałszywego skrętu. ACY otula rdzeń elastomerowy nylonem do tkanin rozciągliwych i wąskich elementów elastycznych. Fabryka, która kupuje POY do teksturowania, FDY do belek osnowowych i ACY do paneli rozciągliwych, nie jest niekonsekwentna, dopasowuje każdą przędzę do operacji, która ją zużyje.
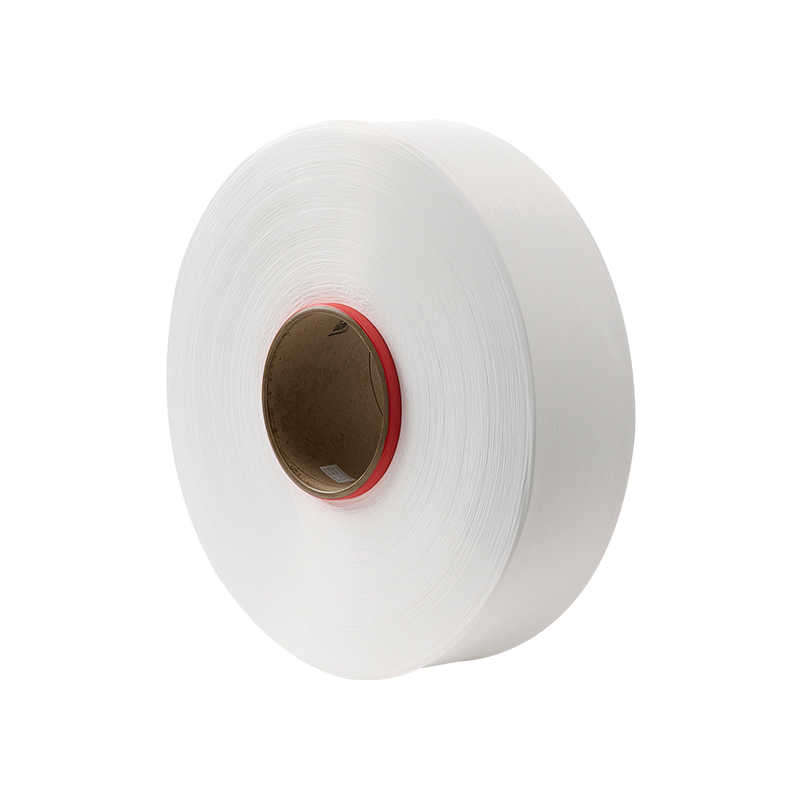 Przędza nylonowa 6 o wysokiej orientacji na koronki i podszewki Zobacz wysoko rozciągliwy nylon 6 HOY o niskim skurczu we wrzącej wodzie, z możliwością połysku i drobnymi denierami do koronek i tkanin podszewkowych. Zobacz produkt →
Specyfikacje, tolerancje i miejsca, w których faktycznie kryje się ryzyko dostaw
Większość argumentów dotyczących jakości przędzenia tekstyliów rozstrzyga się za pomocą trzech liczb, które nigdy nie pojawiają się na certyfikacie analizy: współczynnik zmienności denier, CV wydłużenia i konsystencja wchłaniania oleju.
Średnie ukrywają wszystko, co ma znaczenie. Dwie partie o identycznym średnim wydłużeniu mogą zachowywać się zupełnie inaczej na maszynie teksturującej, jeśli jedna ma wąski rozkład, a druga ma długi koniec, ponieważ pęknięcia mają miejsce na końcu, a nie na średniej. Jest to najczęstszy powód, dla którego partia pilotażowa przebiega czysto, a zamówienie zbiorcze nie.
| Parametr | Dlaczego decyduje o wydajności | Praktyczna kontrola |
| Lepkość względna | Ustawia ciągliwość, wytrzymałość i wchłanianie barwnika | Poproś o dziesięć ostatnich wartości partii, a nie o jedną |
| CV Deniera | Kontroluje równość tkaniny i smugi barwnika | Porównaj CV wewnątrz pakietu i między pakietami |
| Wydłużenie CV | Powoduje przerwy w teksturowaniu z dużą szybkością | Rozkład flag z długim górnym ogonem |
| Odbiór oleju | Określa tarcie, napięcie statyczne i uzwojenia | Sprawdź jednorodność wykończenia względem równowagi wilgoci |
| Gęstość opakowania | Wpływa na napięcie odwijania i stabilność balonu | Zważ losowe paczki na palecie |
Ryzyko dostaw nylonu rzadko pojawia się w postaci odrzuconej partii. Pojawia się jako powolny dryf: dostawca po cichu poszerza okno tolerancji, zmienia wykończenie przędzenia lub przenosi produkcję na inną linię po zmianie mocy produkcyjnych. Kupujący, którzy śledzą dane na poziomie partii, wychwytują tę zmianę w ramach jednej dostawy. Kupujący, którzy śledzą certyfikaty, wyłapują to, gdy tkanina zawiedzie.
Czteroetapowy proces zaopatrzenia, który zapobiega większości przestojów linii
Najbardziej niezawodnym sposobem zakupu surowca nylonowego jest potraktowanie go jako kwalifikacji procesu, a nie zakupu towaru, co oznacza cztery kroki w ustalonej kolejności.
- Zdefiniuj okno procesu przed dyskusją o cenie. Zapisz zakres denier, wydłużenia i skurczu faktycznie tolerowany przez Twoje maszyny i traktuj wszystko poza tym zakresem jako niedopuszczalne, niezależnie od tego, jak atrakcyjna jest oferta.
- Żądaj danych na poziomie partii, a nie średnich certyfikatów. Dziesięć kolejnych partii lepkości względnej, CV denier i CV wydłużenia powie Ci więcej o dostawcy niż jakakolwiek pojedyncza próbka.
- Przeprowadź partię pilotażową z pełną identyfikowalnością. Zachowaj numer partii, maszynę, na której działała, oraz wskaźnik defektów. Staje się to punktem odniesienia dla wszelkich przyszłych sporów i każdej przyszłej zmiany specyfikacji.
- Napraw kontrolę partii i rytm dostaw w umowie. Określ, w jaki sposób definiowana jest partia, w jaki sposób powiadamiane są zmiany i jak szybko wysyłane są powtarzające się zamówienia, ponieważ technicznie doskonała włóczka, która dociera z trzytygodniowym opóźnieniem, nadal zatrzymuje linię.
Pionowo zintegrowane dostawy to cicha odpowiedź na większość tych zagrożeń. Kiedy polimeryzacja, przędzenie i teksturowanie wiórów odbywa się w jednym zakładzie, zmiana specyfikacji musi zostać uzgodniona wewnętrznie, zanim dotrze ona do klienta, a identyfikowalność partii przestaje być projektem badawczym.
W przypadku walcowni, które samodzielnie teksturują i pokrywają, odpowiednimi produktami w tym łańcuchu są DTY i ACY, przy czym oba zależą od dopasowania etapów ciągnienia i pokrywania do dalszej maszyny, a nie do ogólnej specyfikacji.
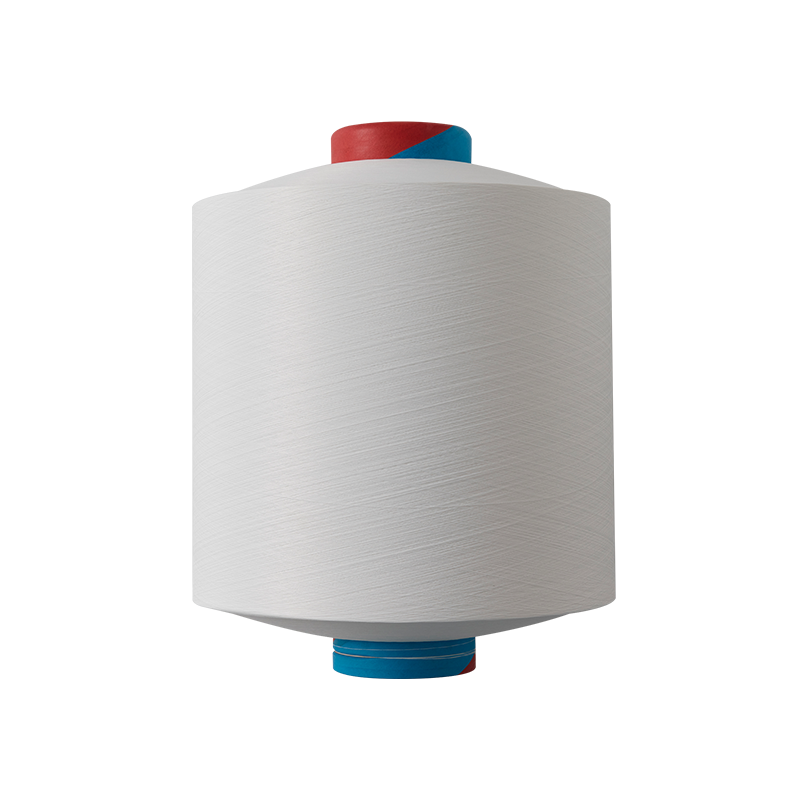 Nylonowa przędza teksturowana o 6 rysunkach do tkanin elastycznych i wygodnych Zobacz nieporęczny nylon 6 DTY z elastycznością, połyskiem i filtrem DPF do odzieży do jogi, odzieży dziecięcej i innych elastycznych tekstyliów. Zobacz produkt →
Często zadawane pytania dotyczące przędzenia tekstyliów i pozyskiwania nylonu
Oto pytania, które pojawiają się najczęściej, gdy kupujący przechodzi od porównywania cen do porównywania możliwości procesu.
Co obejmuje tekstylia przędzalnicze w produkcji nylonu?
Obejmuje przetwarzanie wiórów nylonowych 6 w użyteczną przędzę z włókien ciągłych: przędzenie ze stopu, ciągnienie, teksturowanie i pokrywanie. Wynikiem tych etapów są POY, HOY, FDY, DTY i ACY, z których każdy ma na celu konkretny dalszy proces tekstylny, a nie określony poziom jakości.
Czy tkalnia powinna kupować POY, HOY, FDY czy DTY?
Kup POY tylko jeśli zamierzasz rysować lub teksturować we własnym zakresie. Kup HOY lub FDY, jeśli chcesz uzyskać stabilność wymiarową bezpośrednio z opakowania, do tkania lub dziania. Kup DTY, jeśli potrzebujesz objętości i rozciągnięcia, oraz ACY, gdy potrzebujesz owiniętego elastomerowego rdzenia.
Jak bardzo stopień wiórów naprawdę wpływa na jakość przędzy?
Ustala sufit. Lepkość względna, połysk i pakiet dodatków są ustalane podczas polimeryzacji, więc przędzarka nigdy nie będzie w stanie odzyskać ciągliwości ani wydajności filtracji, których chip nigdy nie miał. Zastąpienie folii lub chipa technicznego w linii żarnika zwykle objawia się ciśnieniem filtra i szybkością pękania w ciągu jednej zmiany.
Co powinna obejmować umowa na dostawę przędzy nylonowej?
Cztery rzeczy: zaakceptowane okno specyfikacji, identyfikowalność na poziomie partii, proces powiadamiania o wszelkich zmianach w surowcu lub linii produkcyjnej oraz ustalony rytm dostaw. Bez tych czterech klauzul umowa dostawy stanowi cennik, a nie kontrolę ryzyka.
Przędzenie tekstyliów nagradza kupujących, którzy mierzą rozkłady zamiast średnich, oraz dostawców, którzy mogą udowodnić swoje liczby partiami.


